
Описание

Конкретные модели следующие:
WC32-4D-SD35.5-WC06
WC32-4D-SD36-WC06
WC32-4D-SD36.5-WC06
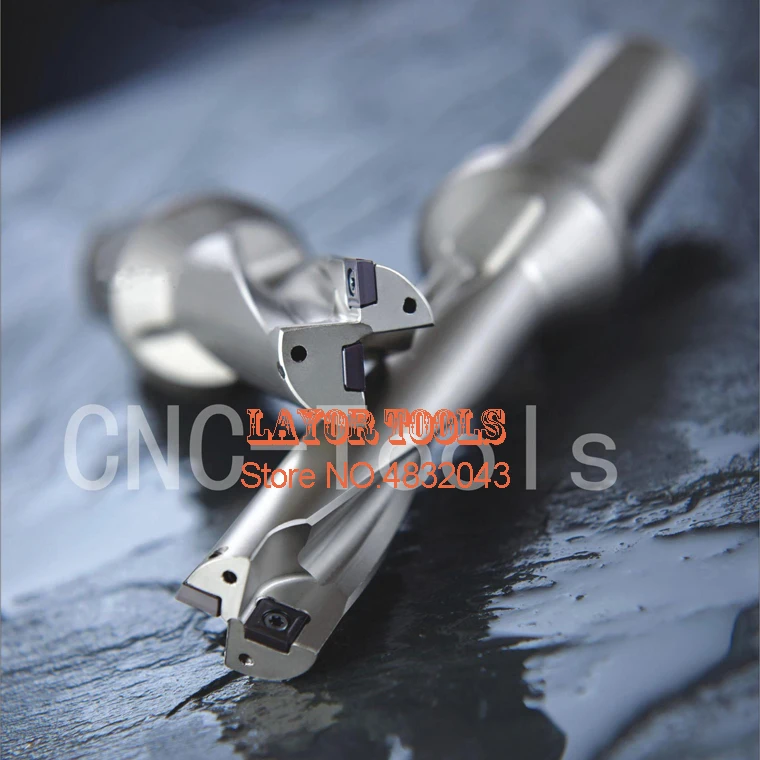
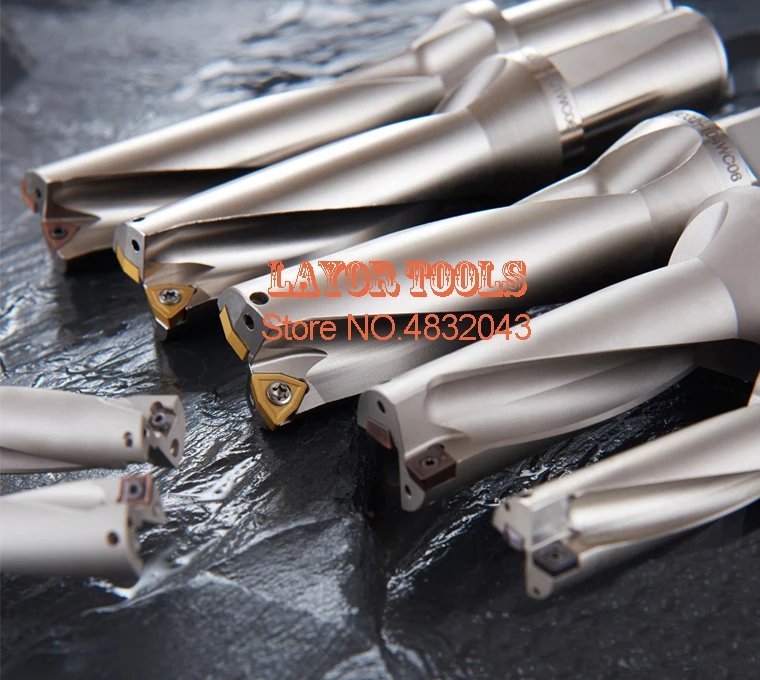
Особенности дрели:
При использовании попробуйте использовать воду из центра высокого давления, что может увеличить срок службы лезвия и удаления стружки
Когда токарные станки с ЧПУ применимы, центральная точка реквизит и механический шпиндель должны быть параллельны центральной точке
Сверлите...
Буровая коронка-это важный фактор для успешного бурения. Одним из способов обеспечения хорошего качества отверстий является обеспечение перпендикулярности поверхности сверла заготовки к центральной оси сверла. Кроме того, индексируемое сверло с мелким отверстием может использоваться для обработки выпуклых, вогнутых, косых и неправильных поверхностей проникновения путем регулировки подачи.
Общие Примечания:
(1) настоятельно рекомендуется использовать высокое давление центральной холодной резки, внутренняя Холодная резка может увеличить эффективность резания сверла, эффективно избежать скопления стружки, повреждения лезвия и машина была обработана внутри поверхности повреждения, чтобы обеспечить надежность обработки
(2) Используйте внешнее холодное бурение, глубина бурения не более 1.5d; когда глубина бурения необходима, рекомендуется использовать метод бурения
(3) для достижения наилучшего эффекта сверления необходимо:
Проверка жесткости ручки
Инструмент для минимизации отклонения от оси шпинделя
Используется Рекомендуемый метод резки
(4) Просверлите глубину 2 d/3 d не менее 4 кг/c ㎡, при глубоком сверлении 4 d Давление охлаждающей жидкости не менее 5 кг/c ㎡
(5) подвергая механической обработке диафрагмы толерантность, как правило, глубина бурения 2D/3D составляет 0/+ 0,25; это 0/0. 40 на 4D, но оно меняется в зависимости от механического инструмента и условия обработки
(6) Избегайте попадания в более, чем 6 ° наклон, вогнутые, неровной поверхности для того, чтобы начать бурение, как, например, так же легко немного неяркий центр или сделать бит крах края, если вам нужно сделать режущий корм должен быть уменьшен до 1/3 от рекомендуемого значения.
(7) Если есть предварительный сверление на деталях, диаметр отверстия не должен превышать 1/4 от размера готового продукта, иначе он будет отклонять сверло.
(8) буровая установка имеет перфорации отверстие детали и многослойным покрытием многоярусные плиты в тех случаях, когда количество корма должна быть уменьшена на рекомендуемый стоимостью около 1/3
Примечания для применения токарного станка (сверло не вращается)
(1) Убедитесь, что ось инструмента и концентричность шпинделя менее 0,03 мм, при необходимости, должны быть исправлены правильно
(2) установка сверла должна сделать поверхность окружающего лезвия параллельной движению оси X станка, и сделать окружающее лезвие на внешней стороне башни ножа установки
(3), чтобы гарантировать, что выше условиях, по оси х станка оси движения, вы можете получить разные диаметр сверления
(4) Если допуск обработки не соответствует требованиям, пожалуйста, проверьте товар по товару и отрегулируйте параметры резки, улучшите условия охлаждения
(5) обратите внимание, что если ваш токарный станок с ЧПУ имеет опыт крушения, трудно гарантировать, что оси инструмента и концентрические требования к шпинделю
Предупреждение: при сверлении через заготовку дно заготовки вылетит из дисковых отходов на высокой скорости. Необходимо принять соответствующие защитные меры для обеспечения личной безопасности
Соответствующие параметры быстрого бурения рассчитываются следующим образом:
Скорость резки (Vc):
Пример: Скорость вращения шпинделя1600 об/мин, БитPhi 20 ммДиаметр, Скорость резки:
Vc = (20 3,14*1600) 1000 = 100 (м/мин)
Скорость подачи (VF):
Пример: Скорость вращения шпинделя1500rev/мин, Подача за революцию0,1 мм/об,И его Скорость подачи:
VF = 0,1x1500 = 150 (мм/мин)
Время обработки отверстий (Tc):
Пример: дрельюPhi 20 ммДиаметр,40 ммГлубокое отверстие, скорость резки100 м/мин, Каждый ход подачи составляет 0,1 мм/об, время сверления:
Vc = (100x1000) Настоящий (20*3,14) = 1600 (об/мин)
Tc = (40 1) (1600 0,1) = 0,25 (мин)
Скорость удаления металла (Q):
Пример: Φ20 ммДиаметр бит, обработка скорости подачи160 мм/rev, Скорость удаления металла как:
Q = (160 3,14 202) (20 3,14) = 50,24 (см3/мин)
[Теплые наконечники для использования ножей]
Для лучшей режущей поверхности и более длительного срока службы инструмента. Пожалуйста, обязательно Используйте высокую точность, высокую жесткость, хороший динамический баланс инструмента ручка.
1. Перед использованием инструмента Измерьте отклонение инструмента. Когда точность отклонения инструмента превышает 0,01 мм, пожалуйста, исправьте его перед резкой.
2. Чем короче Удлинительный патрон инструмента, тем лучше. Если расширение инструмента больше, пожалуйста, уменьшите скорость, скорость подачи или количество резки самостоятельно.
3. В чехол аномальной вибрации или звуковой индикатор для резки, пожалуйста, более низкую скорость вращения шпинделя в режиме реального времени и резки сумму до тех пор, пока ситуация не улучшается.
4. Спрей или струя является лучшим способом для применения стального охлаждения, чтобы сделать лучший эффект высокого алюминия и titanium. Нерастворимые режущие жидкости рекомендуются для нержавеющей стали, титановых сплавов или термостойких сплавов.
5. Метод резки зависит от воздействия заготовки, машины и программного обеспечения. Вышеуказанные данные только для справки.
Примечание: Вышеуказанные данные только для справки, резка для обработки потребностей от регулировки должна превалировать!
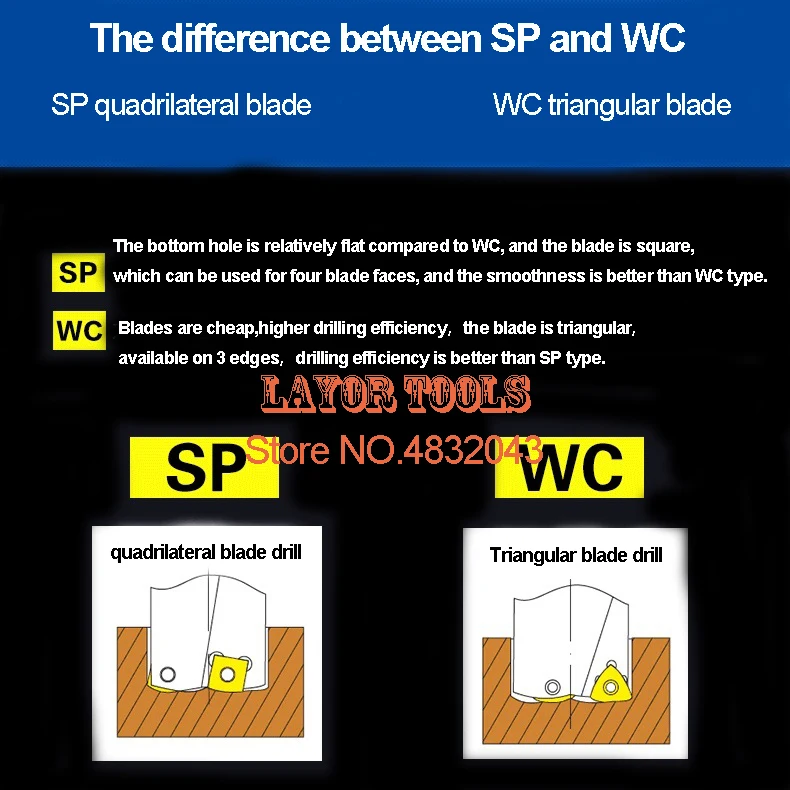
Характеристики
- Бренд
- silpkim
- Номер модели
- SD35.5-WC06---SD36.5-WC06
- Применение
- Metal Drilling
- Material
- High Speed Steel
- Type
- Twist Drill Bit
- length
- MM
- DIY Supplies
- Metalworking
- is_customized
- Yes
- Use
- Metal Drilling
Сопутствующие товары


