


Описание
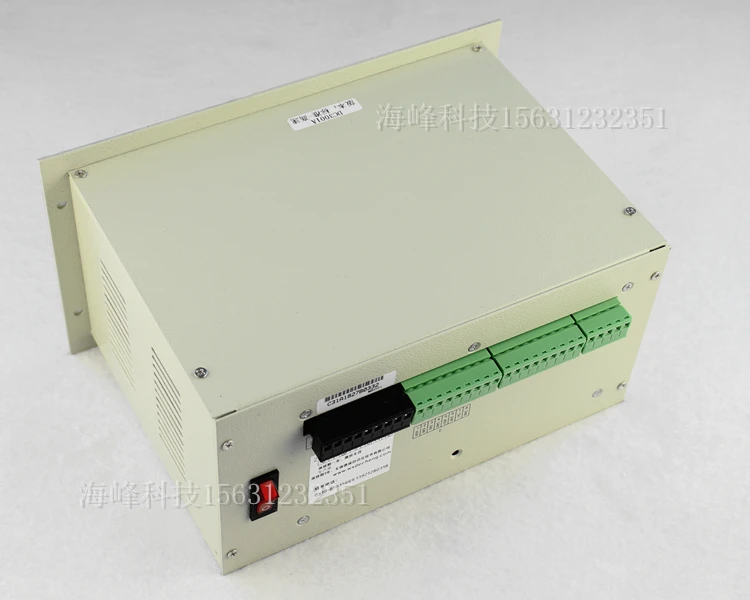
无锡德诚DC3001A позиции controlle可代替老款DC2001控制器




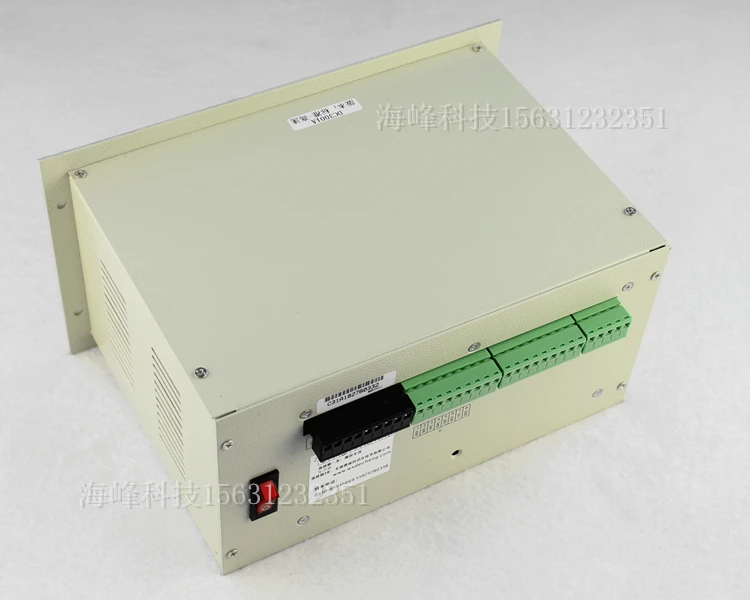

DC3001A位置控制器
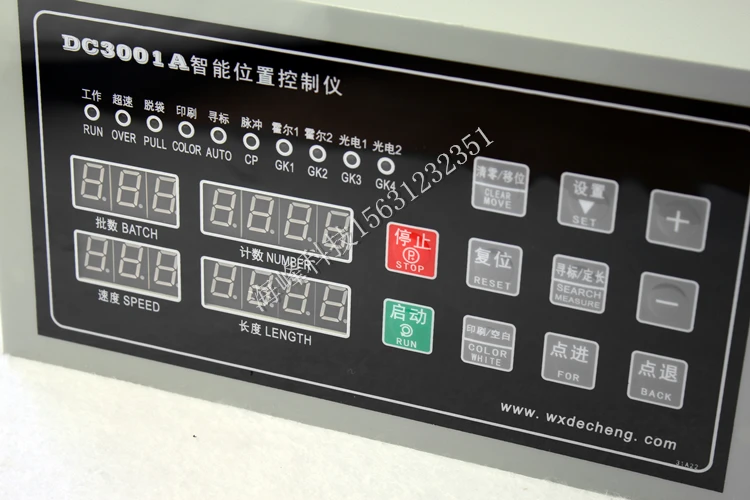
一: 控制系统面板(下图为卧式面板, 立式面板与之相似, 仅纵向排列)
二: 操作
系统为实时控制, 参数设置后立即被执行, 不要按复位键.
打开电源, 使系统处于通电状态.
按上下循环移动设定参数项目, 参数项目有:
2,1 L 长度设定, 四位显示, 毫米.
2,2 d 整数预置, 三位显示, 个.
2,3 E步进电机运行速度选择. 0 ~ 8. 设定不同的数值, 步进运行速度亦不同, 速度越慢则步进拉料扭矩越大. E值由慢至快依次为:
8,7, 6,5, 4,3, 2,1, 0.
2,4 H 色标光电检测有效范围, 制印刷制品时用, 色标光电跟踪至L + H值尚未发现印刷色标, 则系统默认该成品, 并报警, 连续三次重复上述情况, 则停机.
百位数 = 0: GK3低电平有效, GK3指示灯亮, 则认为找到色标.
= 1: GK3高电平有效, GK3指示灯不亮, 则认为找到色标. (黑工作/白工作, 即0和100切换)
十位个位数: 表示色袋补偿值.
= 0: 一直找色标, 直到找到为止.
= 1-9: 在有效范围内找色标, 连续三次找不到则超速停机 ......
2,5 F密码, 以下项目为二级菜单, 准确输入密码后显示, 否则, 不显示.
拖料辊直径, 三位显示, 即00. 0 ~ 99,9 мм.
T 整本脱袋, 停主机时间预置, 0-9 (США); (对应1 ~ 10秒).
B 机型设置 0: 普通机, 1 ~ 4: 不停主机整本机5: 连卷机 6 ~ 99为热切机停主机自启动.
S 送料速度高频限制, 0 最高速, 其他 1 ~ 99速度速度由慢到快.
C 堵料时间 0为堵料不动作, 1 ~ 4为堵料延时.
U 冲孔时间 0为冲孔不动作, 1 ~ 99为堵料延时.
3 + 被修改值增量, 按一次递增一个自然数, 数据连续可调, 按住时间越长, 数据改变越快. 计数状态时主机增速.
4-被修改值减量, 按一次递减一个自然数, 数据连续可调, 按住时间越长, 数据改变越快. 计数状态时主机减速.
5 启动, 停止 启动主电机或高位停止主电机.
6 色, 白 "色" 为制印刷制品, 需用色标光电跟踪色标; "白" 为制空白制品, 即定长制作.
7 自检 在 "停止" 状态, 按点进, 系统自动设定拖料长度值.
8 清零 短时间按此键, 清计数值为零; 按此键3秒, 清批数值为零.
9 复位 系统恢复至初始状态.
10点进, 初始调整时, 慢进制品料.
11点退, 初始调整时, 慢退制品料.
二: 操作
系统为实时控制, 参数设置后立即被执行, 不要按复位键.
打开电源, 使系统处于通电状态.
按上下循环移动设定参数项目, 参数项目有:
2,1 L 长度设定, 四位显示, 毫米.
2,2 d 整数预置, 三位显示, 个.
2,3 E步进电机运行速度选择. 0 ~ 8. 设定不同的数值, 步进运行速度亦不同, 速度越慢则步进拉料扭矩越大. E值由慢至快依次为:
8,7, 6,5, 4,3, 2,1, 0.
2,4 H 色标光电检测有效范围, 制印刷制品时用, 色标光电跟踪至L + H值尚未发现印刷色标, 则系统默认该成品, 并报警, 连续三次重复上述情况, 则停机.
百位数 = 0: GK3低电平有效, GK3指示灯亮, 则认为找到色标.
= 1: GK3高电平有效, GK3指示灯不亮, 则认为找到色标. (黑工作/白工作, 即0和100切换)
十位个位数: 表示色袋补偿值.
= 0: 一直找色标, 直到找到为止.
= 1-9: 在有效范围内找色标, 连续三次找不到则超速停机 ......
2,5 F密码, 以下项目为二级菜单, 准确输入密码后显示, 否则, 不显示.
拖料辊直径, 三位显示, 即00. 0 ~ 99,9 мм.
T 整本脱袋, 停主机时间预置, 0-9 (США); (对应1 ~ 10秒).
B 机型设置 0: 普通机, 1 ~ 4: 不停主机整本机5: 连卷机 6 ~ 99为热切机停主机自启动.
S 送料速度高频限制, 0 最高速, 其他 1 ~ 99速度速度由慢到快.
C 堵料时间 0为堵料不动作, 1 ~ 4为堵料延时.
U 冲孔时间 0为冲孔不动作, 1 ~ 99为堵料延时.
3 + 被修改值增量, 按一次递增一个自然数, 数据连续可调, 按住时间越长, 数据改变越快. 计数状态时主机增速.
4-被修改值减量, 按一次递减一个自然数, 数据连续可调, 按住时间越长, 数据改变越快. 计数状态时主机减速.
5 启动, 停止 启动主电机或高位停止主电机.
6 色, 白 "色" 为制印刷制品, 需用色标光电跟踪色标; "白" 为制空白制品, 即定长制作.
7 自检 在 "停止" 状态, 按点进, 系统自动设定拖料长度值.
8 清零 短时间按此键, 清计数值为零; 按此键3秒, 清批数值为零.
9 复位 系统恢复至初始状态.
10点进, 初始调整时, 慢进制品料.
11点退, 初始调整时, 慢退制品料.
Характеристики
- Тип
- Запчасти для ручного инструмента
Сопутствующие товары


